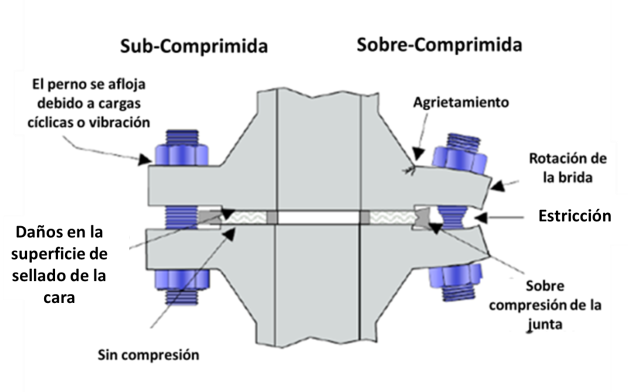
Superficie de la brida: Siempre verifique la textura de la superficie de la brida. El ranurado concéntrico es ideal para cuando el equipo es sometido a altas presiones. Cuando se tiene ranurado fonográfico o de espiral continua, la profundidad no debe ser excesiva para que la junta se amolde perfectamente a las caras. Asegúrese de que no haya daños durante el traslado de la brida. Se puede utilizar tecnología móvil de mecanizado para lograr las condiciones óptimas de la cara.
Caras desiguales: Esto puede significar que las bridas son demasiado delgadas. Recuerde que las caras siempre deben ser suficientemente rígidas para que no se distorsionen al aplicar la carga a través de los pernos. Las caras de las bridas siempre deben ser paralelas y nunca se debe utilizar la carga del perno como el medio para unir y alinear las bridas. Como se indica anteriormente, los pernos se deben apretar en la secuencia correcta evitando así que la compresión de la junta sea desigual.
Daño / Suciedad: Se debe poner toda la atención a las caras para garantizar que se encuentren limpias, planas y libres de imperfecciones demasiado profundas que impidan que el material de la junta las cubra por completo. Debe ponerse cuidado al remover la junta utilizada con anterioridad, si bien es posible eliminarla completamente, el realizar una limpieza excesiva y agresiva puede dañar la superficie del metal. Las caras deben limpiarse con un cepillo de alambre con el fin de eliminar cualquier impureza en el metal y asegurarse de que el ranurado se encuentre perfectamente limpio.
Material de la Junta
Existen diversas maneras en que el material de fabricación de la junta y sus condiciones, tengan un impacto significativo en el rendimiento y seguridad del equipo.
Pérdida de resiliencia / contacto con las caras: ¿Está reutilizando una junta vieja? REUTILIZAR JUNTAS ES UNA PRÁCTICA TOTALMENTE DESAPROBADA. Especialmente en intercambiadores de calor, la reutilización de juntas puede ocasionar problemas serios y condiciones peligrosas de seguridad. La junta vieja que ya ha sido utilizada puede haberse endurecido, disminuyendo la eficiencia de su operación y la confianza en la seguridad del sellado. Considere siempre que el costo de una junta nueva es mucho menor que los costos asociados con el tiempo de inactividad del intercambiador y los costos de mano de obra que se emplean para remplazar la junta vieja y defectuosa.
Deterioro acelerado del material de la junta: Esta condición puede significar que probablemente el material de la junta sea incompatible con la temperatura y/o fluido de proceso. Revise nuevamente cual fue la recomendación de los materiales, cuál es su compatibilidad química y seleccione una junta adecuada para el equipo.
Extrusión: Sí la junta se extruye por las caras de la brida, es probable que se estén utilizando compuestos de adherencia en exceso para afianzar la junta durante su instalación inicial. A menos que se especifique, no se recomienda el uso de compuestos o pastas. Estos actúan como lubricantes y reducen la fricción entre la junta y las caras metálicas de la brida, disminuyendo las propiedades de carga. Sí se requiere que la junta contenga propiedades de anti adherencia, esto se puede incluir en los materiales durante el proceso de fabricación.
Dimensiones incorrectas: Las juntas siempre deben tener bordes perfectamente cortados y limpios, ligeramente más grandes que el recipiente o tubería, es decir, la junta no debe estar expuesta en la trayectoria del fluido. Sí esto sucede, existe un error de diseño o de fabricación que debe corregirse. Las juntas expuestas a la trayectoria del fluido crean turbulencias y riesgo de restringir el flujo. La junta también podría sufrir daños debido a la erosión causada por el fluido. Cuando se aplique a la junta la compresión adecuada a través de toda la cara de la brida, se tienen pocas probabilidades de absorción del fluido. Los orificios deben ser lo suficientemente grandes para permitir un espacio alrededor de los pernos.